在由上海有色网信息科技股份有限公司(SMM)主办的2026SMM第三届华南有色金属年会-铝行业上游及加工分论坛上,广西天丞铝业有限公司/天丞昆工(广西)铝基新材料 技术质量部经理/总经理 姚巍围绕“7000系铝合金圆铸锭的熔铸工艺与金相分析”的话题展开分享。

铝合金熔铸工艺的操作要点
1、用料的洁净程度
2、冷料的配比与细化的关键技术掌握
3、精炼剂的有效运用(定制化)
4、配料的精准
5、熔炼温度、熔炼时间的有效控制
6、溜槽的洁净,氮化硼涂料的有效运用
7、溜槽、模具的烘烤
8、除气效率的要求
9、铸造温度、铸造速度、冷却水流量的有效匹配
10、工艺的稳定性
熔铸工艺的核心技术点
在熔体净化工艺设计上应以“除杂为主,除气为辅,除杂是除气的基础”的净化原则。
对在线除气过滤以及钛硼丝细化晶粒的要求
熔铸过程中,采取炉外双转子除汽机,除气效率70%,辅之70ppm过滤片过滤铝熔体;炉内采取熔配加钛0.003-0.005%,炉外在线追补超级铝钛硼丝含量0.003-0.004%;特殊涂料处理保障溜槽、铸造盘面的洁净度。
按以上操作,可达到的优越效果是:①熔体测试氢含量低于0.12ml/100gAl,夹渣物尺寸<5微米,达到并超过了《GB/T 32186-2015》对一级纯净度的要求(夹杂物尺寸小于50μm,20-50μm之间的夹杂物不多于5个/cm2、氢含量低于0.15ml/100gAl)。②达到《GB/T 3246.2-2012》对铸锭一级低倍晶粒度的要求。③产品微观晶粒度5.5级以上,平均截距达到50微米以下、显微网格细小圆整而网络稀薄(说明铸锭低熔点化合物的有效降低去除),为超级细晶合金铸锭。以上,将预示着产品性能的优越,为后续的加工做好了理想的组织准备。
有针对性的运用精炼剂
精炼剂的选择,首先是在合理的温度范围内可以与熔体进行充分反应达到渣铝分离效果;其次是自身尽量少带入渣、少带入气、不带入外来杂质元素;再次是应具备有效去除铝熔体中的微量元素如Na、V、Ca的能力,可为高端铝材的开发提供先决条件。
颗粒精炼剂用途发展
在用电解铝水生产各种合金时,特别是高镁合金(Mg大于2.0%)去除碱金属钠、钙和锂与非金属氧化物。
按以下两个方向介绍其用途:
1、除碱金属、除电解质
①理论原理: 电化学序(Electrochemical Series),是常见金属(以及氢)按其标准电极电势由低到高排列得到的序列。如锂、钾、钙、钠、镁、铝、锌、铁、镍、氢、铜、汞、银,镁可以置换钠、钙和锂。
②除Na的过程与效果: 60×70%=18ppm 18×70%=5ppm 精炼前熔体Na含量为0.006%(60ppm)精炼后熔体Na含量为0.0005%(5ppm)甚至更低至1ppm。 满足高端产品要求。
2、除氧化渣
氯化镁与氯化钾的组合是得天独厚的熔点条件。生产过程一般配比如下: 氯化镁:氯化钾(比例),43:57 氯化镁:氯化钾(比例),60:40 氯化镁:氯化钠(比例),50:50由此可知颗粒精炼剂的有效作用。
组成熔剂的盐的使用原理
从左至右,氯化钾的含量从0-100%,我们可以看到相图中有二个共晶点,一个在氯化钾38%,氯化镁62%的位置(熔点大概470度),一个在氯化钾59%,氯化镁41%的位置(熔点大概425度),这样我们得到共晶点二种化学成分的比例是:a)MgCl2:KCl=62:38 b)MgCl2:KCl=41:59从原则上来说,在最低的共晶点来熔融是最节能的,但生产的使用过程中发现,
如果熔剂的熔点太低,在喷射过程中熔剂经常会融化在精炼管的前端,造成堵管,所以后来将化学成分做了修正,更改为 :
a)MgCl2:KCl=60:40 ;b)MgCl2:KCl=43:57
熔融后生成的复合盐为:氯化镁钾 其化学成分为: K3Mg2Cl7 、K2Mg2Cl4 或KMg2Cl3
精炼剂使用的历史展望
1、我国关于铝合金净化的研究与国外相比,整体水平还比较落后。目前,国外学者将研究的重点放在净化技术和装置上,而国内在理论研究方面做的工作较多,在关键净化设备上仍依赖进口。
2、铝合金研究重点之一是研究和采用各种先进的熔体净化和变质处理方法,去除铝液中的气体和夹杂物,降低杂质含量,提高铝熔体的纯度,从而改善铝合金的性能。
3、在净化熔剂方面,国内现有的铝熔体精炼剂种类尽管很多,但配方大同小异,应用范围窄,新型多功能绿色熔剂、颗粒精炼剂及净化机理的研究仍是今后的努力方向。
4、在自动精炼、在线除气、管状过滤等设备方面,应努力实现设备国产化,同时提高关键部件的使用寿命,降低设备的生产和使用成本,提高设备的普及率,从而提高我国铝合金行业的整体水平。
7系合金铸造工序核心操作要素
1、边部裂纹,水压过大产生
2、中心裂纹,温度过高、速度过快产生
3、模具应预热到位,保障温度均衡,使用专用预热器,预热时间40min以上
4、铸造前引锭头绝对保障不能有水,并且保持干燥
5、铸造前设定控制好水压,铸造中不得随意加大水压;冷却水压力精准控制;铸造水压因设备不同而异。
6、铸造期间,切记盘面上的铝水不能打动,很敏感。
7、铸锭应轻拿轻放,保障15min之内转入均质炉。
8、盘面测试铸造温度690-710℃。
9、∅178以上回火
10、∅320以上回火+铺底
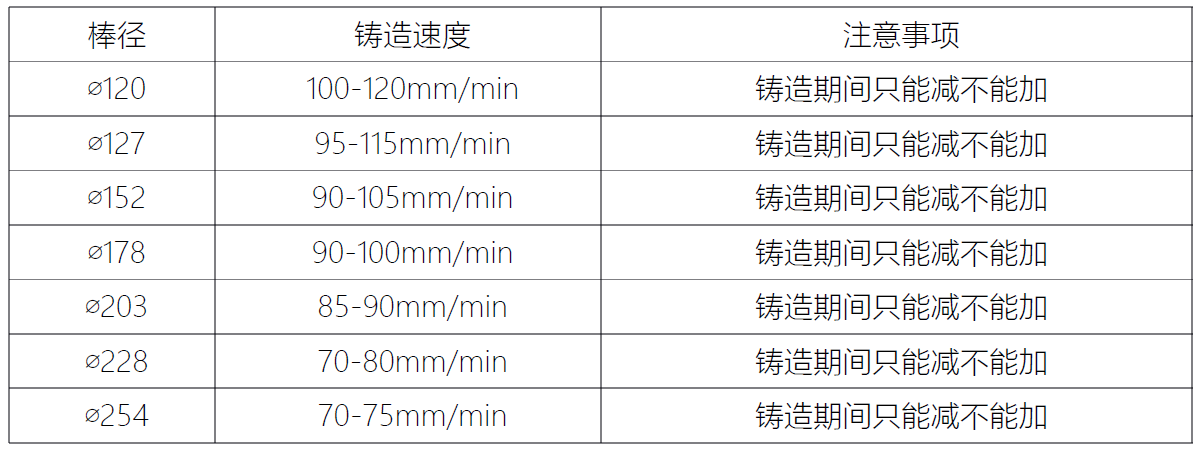
11、推荐铸造速度
7系合金成分对裂纹的影响
1、合金应含有少量的钛和锆,细化晶粒。在锆的加入方式上,应采取措施,避免粗大含锆金属间化合物的产生和因加入方法不当造成实收率降低甚至含量不达标。同时在标准允许的范围内加入一定量的钛,以提高合金抗裂纹的能力。
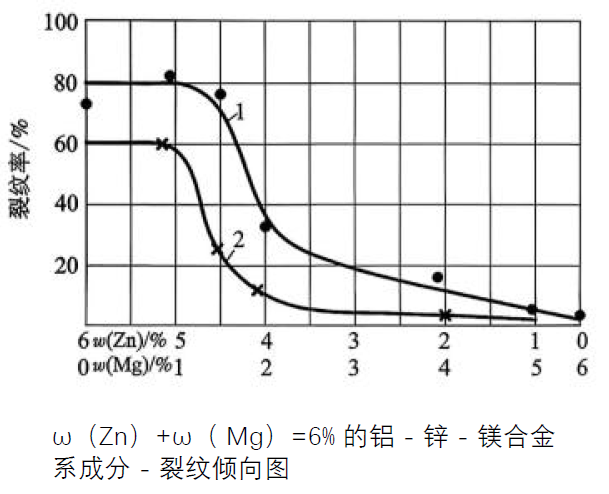
2、将镁含量按中偏上限选取,而锌含量按中偏下限选取,尽可能提高镁锌比。
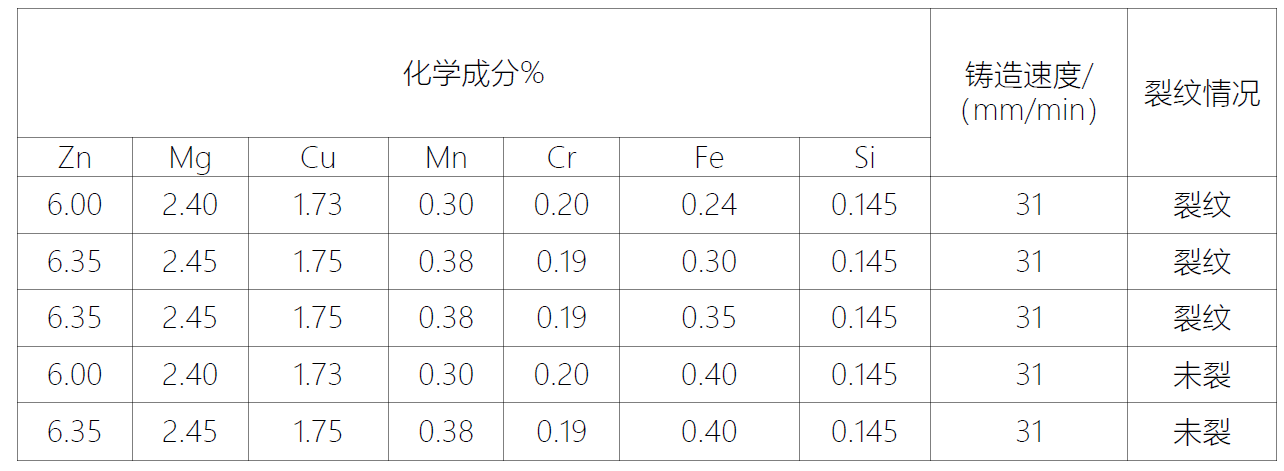
3、调整对裂纹倾向性最敏感的元素硅和铁的含量,在硅含量较低时,提高铁含量,合金的热裂性下降。即尽量降低硅含量,提高铁硅比。并控制铁含量大于硅含量。
4、铸造直径小于 360mm、铸造直径在360- 500 mm、铸造直径在500mm以上的圆铸锭时,分别将合金中的硅含量控制在小于 0.2%、小于 0.15% 和小于 0.1% 的水平,并使铁含量大于硅含量0.05%-0.1%
5、随着镁含量的提高,铸锭的裂纹倾向显著下降。这一方面是提高了镁锌比,另一方面也可能是镁与硅结合形成Mg2Si化合物抑制了硅的有害作用的结果。
6、锰含量偏下选取。随锰含量降低,合金在固液态的塑性提高,因而热裂倾向性降低
7、铁含量对7A04合金直径392 mm铸锭裂纹倾向性的影响
7系合金裂纹的产生机理
1、从金属物理冶金角度分析,凝固裂纹(热裂纹)产生的核心条件有两个:一是合金存在较宽的固液凝固温度区间,凝固末期存在长时间固液共存状态;二是凝固收缩产生的拉伸应力大于晶界残余液膜的结合强度。
2、根据铝合金热裂纹经典判定理论,合金元素总含量是裂纹敏感性的核心判定指标。行业研究数据表明,7000系铝合金热裂纹敏感性与Zn+Mg+Cu总含量呈正相关,7075合金三元素总含量达到8%~10%,属于高浓度合金体系,是其高裂纹倾向的基础根源。1系、3系合金元素总含量<1.5%,裂纹敏感性极低;6系合金总含量<2.5%,轻微敏感;而7075合金Zn+Mg+Cu总含量高达8%~10%,远超安全值。高浓度多元合金叠加偏析效应、低熔点共晶富集、大收缩应力、宽凝固区间四大负面因素,使其成为工业铝合金中热裂纹最敏感的牌号。
3、合金成分是7075铝合金高裂纹倾向的内因基础,而非平衡凝固结晶过程的组织演变、应力演化、液膜断裂是裂纹萌生、扩展、成型的直接外因。铝合金工业半连续铸造均为非平衡快速凝固,与理论平衡凝固存在巨大差异,会放大7075合金的所有成分缺陷,逐步完成裂纹的孕育、萌生、扩展全过程。
4、7075铝合金熔体进入结晶器后,表层熔体快速过冷,率先形核生成细小等轴晶;而芯部熔体冷却速度慢、温度梯度大,在高合金化成分作用下,优先生长出粗大柱状枝晶。与普通铝合金细小均匀的等轴晶不同,7075合金凝固生成的枝晶臂更粗大、枝晶间隙更宽阔,且柱状晶沿热流方向定向生长、相互平行,晶粒之间无交错咬合、无力学牵制,晶界呈现平直贯通状态。这种组织结构存在致命缺陷:凝固收缩产生的拉伸应力无法通过晶粒错位,塑性变形释放全部集中于平直晶界与枝晶间隙,为裂纹萌生创造了结构条件。同时,快速非平衡凝固引发严重溶质再分配效应,Zn、Mg、Cu溶质原子无法均匀溶于基体,持续被固液界面排斥,不断向枝晶间隙、晶界富集,为后续低熔点共晶相的大量析出奠定基础。
5、普通铝合金凝固区间窄,固液共存时间短,晶界残留液相极少且分散;而7075合金40~55℃的超宽凝固区间,使得合金在80%固相、20%液相的状态下长时间停留。随着凝固推进,铝基体率先完成结晶形成坚固枝晶骨架,而富集在枝晶间隙、晶界的高浓度Zn、Mg、Cu溶质,持续生成大量低熔点多元共晶相。这些共晶相熔点远低于基体,在基体完全凝固后仍保持液态或半液态,在晶界、枝晶间隙形成连续、完整、脆性的液膜网络。该液膜是典型的力学薄弱区,高温下无强度、无塑性,仅依靠液态表面张力维系晶粒结合。此时整个铸锭内部形成“坚硬固相骨架+薄弱晶界液膜”的特殊结构,一旦产生收缩应力,液膜区域将成为唯一的受力薄弱点。
6、凝固中后期,铸锭温度持续下降,固态枝晶骨架发生固态冷却收缩,而晶界液膜无法同步收缩,晶粒之间产生相互拉扯的高温拉伸热应力。7075合金超大的凝固体积收缩率,让枝晶间拉应力持续快速累积。当拉应力数值超过晶界液膜的表面结合强度时,连续的脆性液膜会率先发生断裂,在枝晶间隙、三叉晶界处生成大量微米级、纳米级微裂纹。相较于其他合金,7075合金微裂纹萌生具备范围广、数量多、随机性强的特点。普通合金液膜分散、应力小,可通过液相回流填充间隙、抵消应力;而7075合金液膜连续贯通、应力集中剧烈,液相粘度大、流动性差,无法实现回流补缩,微裂纹一旦萌生便无法自愈。
7、凝固后期,铸锭整体温度持续降低,基体晶粒完全固化,塑性进一步下降,晶界残余液相彻底枯竭。原本分散的枝晶间微裂纹,在持续的固态收缩应力、铸造机械应力叠加作用下,沿着平直薄弱晶界快速连通、扩展、长大。7075合金粗大柱状晶的平直晶界无任何阻碍作用,裂纹扩展阻力极小,微裂纹迅速贯通形成毫米级、厘米级宏观热裂纹。同时,合金成分偏析造成的局部组织不均,会引发局部应力集中,进一步加速裂纹扩展,最终形成沿晶分布的典型凝固热裂纹。
8、铸锭完全冷却至室温后,晶粒彻底定型,裂纹界面完全脱离液相保护,无法通过后续自愈合消除。不同于气孔、疏松等可通过热处理改善的缺陷,7075合金凝固热裂纹属于结构性沿晶断裂缺陷,是组织与应力耦合的不可逆损伤,直接导致铸锭力学性能报废,无法用于高端结构件生产。
9、相比较,3003铝锰合金凝固区间约20℃,6061铝镁硅合金凝固区间约25℃,固液共存时间极短,晶界几乎无连续液膜;7075合金凝固区间高达45~55℃,固液共存时长是普通合金的2倍以上,液膜存续时间大幅延长,裂纹孕育窗口期极大拓宽;常规铝合金晶界杂质相少、无连续脆性液膜,凝固末期少量液相可自由流动补缩,抵消收缩间隙;7075合金晶界布满连续低熔点脆性共晶相,液相流动性差、无塑性,无法补缩,应力集中必然引发断裂;普通铝合金凝固体积收缩率<5%,内部应力小,晶粒间拉扯作用微弱,而7075合金收缩率>7%,收缩应力大、累积速度快,极易突破晶界强度极限;常规铝合金易生成均匀细小等轴晶,晶粒交错咬合,晶界曲折杂乱,可有效阻碍裂纹扩展,而7075合金易生成粗大平直柱状晶,晶界贯通无阻碍,裂纹扩展速率极快。所以,7075铝合金远超普通铝材的凝固裂纹敏感性,这也是其熔铸工艺严苛、成材率偏低的核心原因。其裂纹多呈现网状、树枝状分布,芯部裂纹远多于表层裂纹,与芯部冷却慢、凝固区间长、应力集中严重的凝固规律完全匹配。
总结:
鉴于以上特点,7075合金在生产中必须严格控制铸造温度、铸造速度、冷却水流量,采用低过热度慢速铸造工艺;需要精准控制合金成分,严控杂质元素,严格熔体净化、晶粒细化工艺,防止成分偏析。如此,才可使熔铸生产顺利进行,稳定合金成品率。
合金铸棒的金相分析共性要点
(1)无论白色的相(含铁化合物)、或黑色的相(Mg2Si),挤压后表现的形态将全都是洞。
(2)铸锭中心的偏析,会产生挤压材的氧化线条问题。
(3)T6 状态的铸锭,是提高挤压速度与产能的关键。
(4)T6 状态,即固熔处理+人工时效。固熔,目的是使 Mg2Si 熔化,时效的作用是Mg2Si 析出。
(5)挤压速度慢的原因,是处于晶界位置的 Mg2Si 相太大了;若使 Mg2Si 发生有效的熔化,将会提高挤压速度。
(6)在 3003 合金中,含铁的化合物可作为合金熔解再结晶的细化剂。
(7)显微观察到的黑色体是金属化合物,铬、锰元素在均质过程中将表现为沉淀的弥散体(颗粒状)。类似这样的黑色的金属氧化物比较多,即造成阳极氧化的色差。
(8)显微观察到的白色体是含铁化合物。
(9)微观偏析形成原因,是金属的化合物比较多。
(10)而结晶正常的位置,显微孔洞比较少。
(11)偏析层可能在铸锭的中心,所以取样的位置,应在心部。边部偏析可以去皮,中心偏析如何解决?
(12)亮晶的产生原因是铸锭温度低。挤压期间表现为横线亮线。
(13)含铬的合金,不能做细晶,含铁的合金可以做细晶。控制铸锭晶粒的大小,是一门学问,不容易。
(14)化合物的三种表现形式:铁的化合物+硅的化合物+铬、锰的化合物。
(15)材料的再结晶,会产生完全不一样的晶粒。纵向的纤维晶,是产生阳极色差的另一原因。
(16)挤压的微观特点,挤压固溶+晶粒细化。
(17)氧化后材料发暗,硬度低,原因是 Mg2Si 相较多。
随后,他对不同晶粒度组织、不同固溶温度组织、不同显微组织的纯净度等方面作出对比。
过烧+气孔+干净的铸锭组织
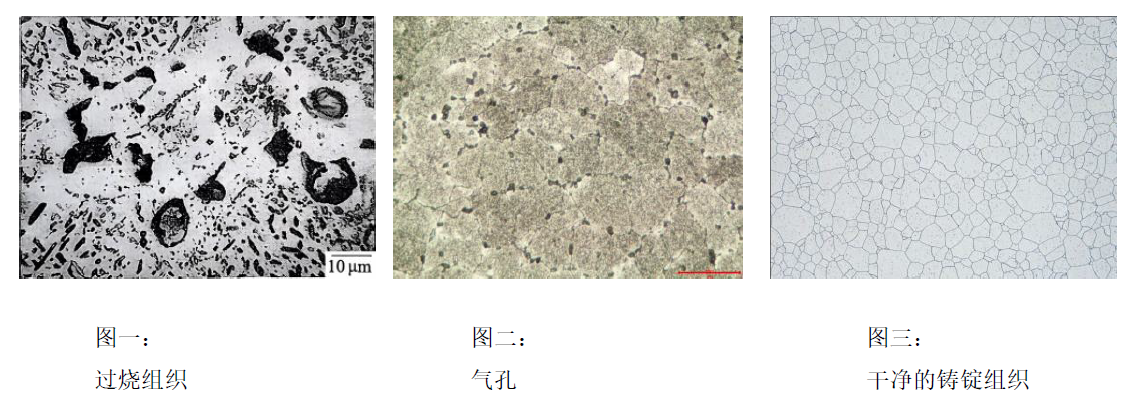
备注:氢含量高,在热处理过程中,这些二次气孔会走向晶界,在加工过程中会形成二次气孔,造成材料缺陷
7系合金固溶处理效果判定原则(显微组织)
判定原则:
晶内偏析(枝晶)是否减少和消除;晶界和枝晶处的非平衡共晶相是否减少和消除;晶界是否变细;残留低熔点共晶相数量是否较少
7系合金固溶处理注意事项(显微组织)
注意事项:
► 7000系合金均质处理,主要是把晶界易熔相及低温相去除,在合金的铸锭有AlZnMg(Cu)相(共晶点约485℃)、Al2CuMg相(共晶点约495℃熔点)及Mg2Si相。否则会产生塑性加工速度慢、工件表面粗糙、毛刺或产生裂纹,而且塑性加工性能不稳定。
► 设计固熔曲线或热加工温度时须了解材料是否有低温相存在,若是热处理或热加工温度超过低温相,熔点或可能存在的S相(CuMgAl2)则过程中可能产生过烧。
► 在去除低温相及树状晶的过程中,若炉子控制不佳或温度过高可能造成铸锭过烧。
7075系合金固溶处理效果评价(显微组织)
铸态下7075合金,组织评价:
晶内存在明显的枝晶组织/晶界和枝晶处存在非平衡共晶相/晶界较粗/晶界黑色化合物较多
7005合金固溶处理效果评价(显微组织)
7005铸态组织 1000x:存在灰色骨骼状含铁相,白色点状、球状、骨骼状的低熔点共晶相较多(白色);
7005均匀化组织1000x:连续的骨骼状含铁相断裂晶界和晶内共晶相基本固熔灰色含铁相仍存在,但部分连续的骨骼状含铁相发生断裂、球状共晶相。
7075系合金固溶处理效果评价(显微组织)
固溶后7075合金,组织评价:枝晶组织已明显淡化/晶界与枝晶界的非平衡共晶相大部已消除/晶界较细/残留少量的黑色化合物
最后,他还介绍了7003合金固溶前后组织对比(侵蚀和未侵蚀)、AlZn6Mg2Cu0.4合金固溶前后组织对比,以及7050铸锭均匀化典型显微组织照片。
展望
1、国内的铸锭厂,正处于产品技术的提升期,铸锭产品质量提升潜力很大。
2、出厂产品质量做到胸中有数,除严格保障工艺要求外,产品的检测技术很重要,体现于及时纠错。
3、操作的密切跟踪与产品质量的全面检测,双管齐下,达到出厂产品完美无缺陷,是我们永恒的追求。